

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Kiedy w 2026 roku rysunek obudowy silnika trafia na biurko inżyniera, rzadko wygląda jak zwykły cylinder pokazany w starszych katalogach. Lista rewizji często wymienia trzy rzeczy: wzór wspornika pasujący do zrobotyzowanej komórki montażowej, kieszeń kanału chłodzącego w miejscu, w którym znajdował się prosty otwór, oraz tolerancję, która wymusza użycie centrum obróbczego zamiast tokarki. Żądania te nie są odosobnionymi przypadkami. Pochodzą z trendy w projektowaniu obudów silników które przeszły z programów pojazdów elektrycznych na napędy przemysłowe, sprzęt gospodarstwa domowego i sprzęt specjalny.
Dla producenta takiego jak Jiangsu Yufeng Electric Co., Ltd., który dostarcza obudowy ze stali i stali nierdzewnej o średnicy wewnętrznej od 29,6 mm do 343 mm, trendy te decydują o tym, które rysunki zostaną cytowane i jakie oprzyrządowanie zostanie zbudowane. W poniższych sekcjach omówiono cztery trendy, które najprawdopodobniej pojawią się w nowym programie motoryzacyjnym.
Trendy w projektowaniu obudów silników: od uniwersalnych osłon po montaż dostosowany do konkretnego zastosowania
Najbardziej wyraźnym trendem w projektowaniu obudów silników jest koniec uniwersalnej obudowy: obudowy są teraz obrabiane pod kątem jednego układu montażowego, a nie wycinane z typowej rury.
Projektanci wybierają ramy montowane na wspornikach do pomp i dmuchaw, korpusy montowane na łapach do reduktorów i sprężarek oraz kombinacje kołnierzy z rejestrem pilotowym do silników montowanych na ścianie czołowej. Ta zmiana przenosi zakres produkcji w górę łańcucha dostaw. Dostawca obudowy nie może już wysyłać zwykłej rurki; musi obrobić powierzchnie wsporników, wywiercić otwory na kołki i sprawdzić płaskość stopy zgodnie z rysunkiem interfejsu klienta. W rezultacie ramy silnika montowane na wsporniku i muszle montowane na łapach stały się oddzielnymi rodzinami produktów, a nie opcjami z linii ogólnej.
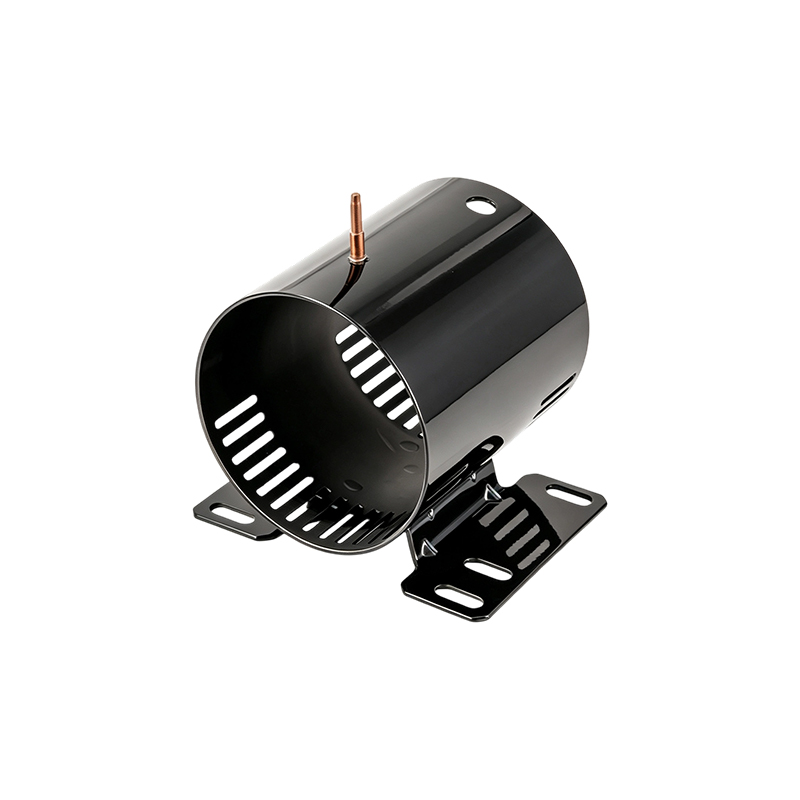
Praktycznym przykładem jest obudowa o średnicy 140 mm napędu pompy, na której znajdują się dwa obrobione maszynowo wsporniki. Odstęp między nawiasami, wysokość czoła i równoległość są sprawdzane na maszynie współrzędnościowej, zanim pierwsza próbka opuści fabrykę.
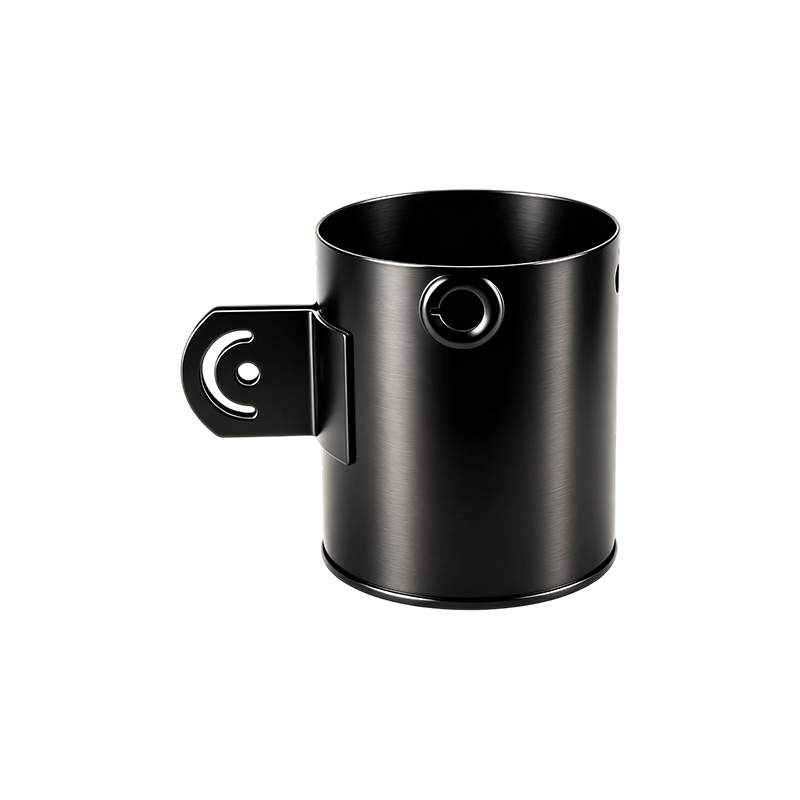 Stalowa obudowa silnika z dwoma przyspawanymi wspornikami do napędów pomp Ta obudowa o średnicy wewnętrznej 140 mm z dwoma przyspawanymi wspornikami montażowymi jest poddawana obróbce mechanicznej po spawaniu, aby zachować podziałkę, równoległość i wysokość czołową, zapewniając niezawodne mocowanie zespołów napędowych pomp. Zobacz produkt →
Kiedy wsporniki są spawane, dopływ ciepła może spowodować, że obrobione powierzchnie staną się równoległe. Dostawca, który wykonuje obróbkę po spawaniu, a nie przed, niezawodnie utrzymuje te tolerancje w całej partii.
Typowe wzory montażu do oceny
- Mocowanie wspornika bocznego z otworami gwintowanymi lub przelotowymi do kompaktowych silników pomp i dmuchaw
- Montaż na łapach z płaską podstawą i otworami szczelinowymi do podkładek wibracyjnych i systemów szynowych
- Montaż kołnierzowy z prowadnikiem i kołem śrubowym do montażu czołowego zespołów silnika
Wymierny wynik: obudowa z obrobionymi powierzchniami wsporników może skrócić czas regulacji zespołu silnika z minut do sekund, eliminując jednocześnie z procesu jedno źródło niewspółosiowości wirnika względem obciążenia.
Trendy w projektowaniu obudów silników: zarządzanie ciepłem staje się zadaniem obudowy
Zarządzanie ciepłem to najszybciej zmieniający się trend w projektowaniu obudów silników, ponieważ obudowa jest obecnie projektowana jako wymiennik ciepła, a nie pokrywa ochronna.
Ponieważ silniki kurczą się przy tej samej mocy, obudowa musi odprowadzać więcej ciepła na centymetr kwadratowy powierzchni. Powoduje to zmianę geometrii na trzy sposoby: głębsze żebra, zintegrowane płaszcze chłodzące i kanały powietrzne wyfrezowane w ścianie. W obudowach stalowych przewodność cieplna materiału nie może konkurować z aluminium, dlatego projektanci kompensują to powierzchnią i kontrolą przepływu powietrza. Poniższy wykres pokazuje, dlaczego geometria płetwy ma znaczenie.
Stal węglowa przewodzi ciepło z natężeniem około 50 W/(mK), czyli mniej więcej jedną czwartą wartości aluminium wynoszącej 205 W/(mK). Stal nierdzewna spadła do 16. Stalowa obudowa z wysokimi żebrami i ukierunkowanym przepływem wentylatora nadal może spełniać cele termiczne, szczególnie w pomieszczeniach przemysłowych, gdzie odporność na uderzenia i koszt ważą więcej niż waga.
Kolejną niedocenianą kwestią jest jednolitość. Obudowa z asymetrycznymi lamelami lub pojedynczym osiowym kanałem powietrza tworzy po przeciwnej stronie gorący punkt, co skraca żywotność izolacji uzwojenia. Bezpośrednia odpowiedź dla kupujących: poproś o raport z symulacji termicznej przed pierwszym artykułem, a nie po.
Odporność na korozję wpływa na wybór materiału
Odporność na korozję jest obecnie decyzją o wyborze materiału przy projektowaniu obudowy silnika, a nie kwestią przemyślenia w lakierni.
W przetwórstwie żywności, pompach chemicznych, przybrzeżnych instalacjach HVAC i niektórych lokalizacjach pod maską pojazdów elektrycznych wymagane są obudowy ze stali nierdzewnej, ponieważ w tych środowiskach korozja krawędzi w malowanych wycięciach i otworach na śruby pojawia się w ciągu kilku miesięcy. Ocena 304 jest wartością bazową; gatunek 316 jest zarezerwowany do zastosowań zawierających duże ilości chlorków, chociaż jest mniej powszechny w obudowach ze względu na koszty obróbki.
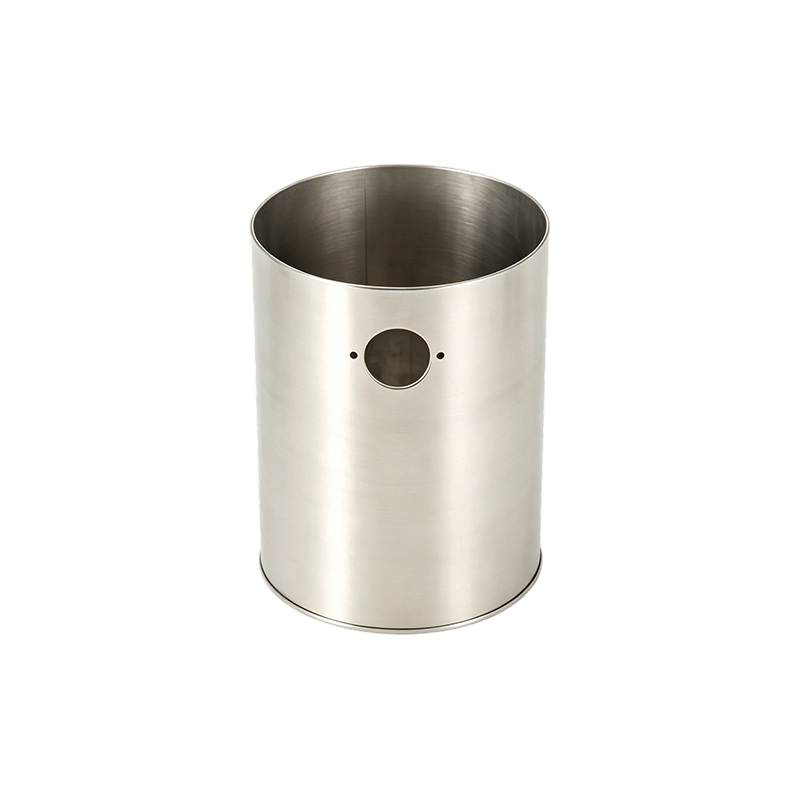
Spawanie obudów ze stali nierdzewnej wymaga kontrolowanego dopływu ciepła. Obudowa 304SS o średnicy 139 mm zwinięta z blachy musi zachować okrągłość otworu po skurczu spawu; mocowania i zdefiniowana sekwencja spawania utrzymują średnicę wewnętrzną w granicach tolerancji.
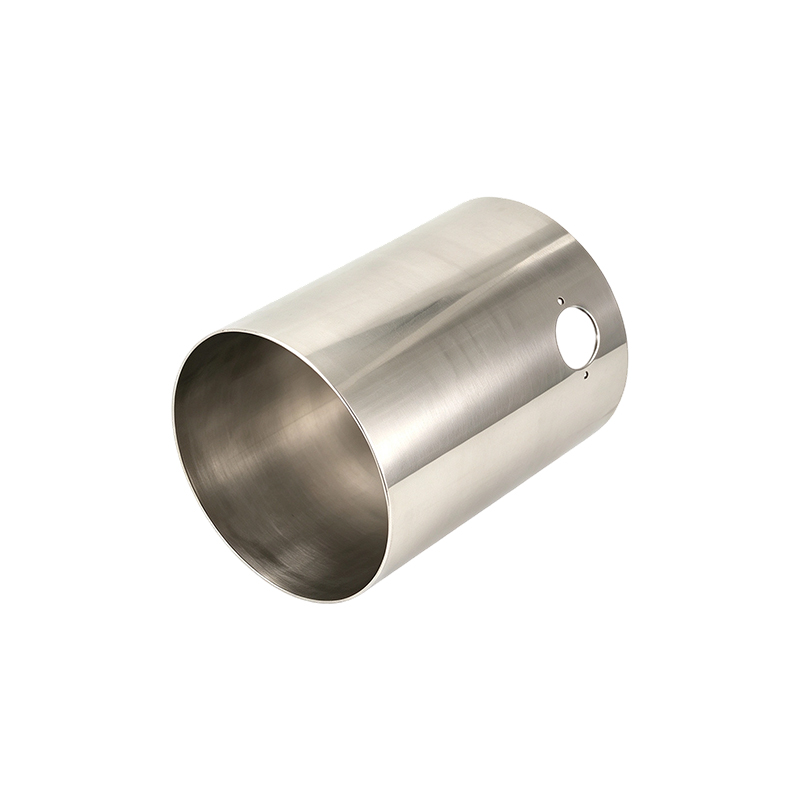 Spawana obudowa silnika 304SS z kontrolowanym dopływem ciepła Ta obudowa ze stali nierdzewnej o średnicy 139 mm musi zachować okrągłość otworu po spawaniu; kontrolowane dopływ ciepła i osprzęt są niezbędne, a określenie kryteriów akceptacji mgły solnej na rysunkach zapobiega awariom na miejscu. Zobacz produkt →
Projektanci powinni zapisać na rysunku standardy akceptacji korozji, takie jak godziny działania mgły solnej lub czas ekspozycji na wilgoć. Bez tego dostawcy zrezygnują z pasywacji kosmetycznej, a obudowa może ulec uszkodzeniu w warunkach polowych na pomalowanych krawędziach.
Zautomatyzowane linie montażowe wyznaczają nowe trendy w projektowaniu obudów silników
Zautomatyzowane linie do wciskania i tyczenia wyznaczają nowe trendy w projektowaniu obudów silników, wymagając powtarzalnej geometrii otworów na dużą skalę.
Kiedy wirnik jest wciskany w obudowę, tolerancja otworu określa, czy prasa zatrzymuje się przy odpowiedniej sile, czy też odrzuca podzespół. Typowe wymagania dotyczące małych silników laminowanych obejmują obecnie okrągłość otworu w granicach 0,03 mm i prostopadłość powierzchni czołowej w granicach 0,05 mm. W przypadku obudowy ze stali tłoczonej o grubości 2,0 mm precyzję tę osiąga się poprzez wybór procesu: precyzyjny wytaczak, pomiar powietrza i statystyczna kontrola procesu.
Większe obudowy przesuwają wyzwanie w stronę mocowania. Obudowa ze stali o grubych ściankach o średnicy wewnętrznej 260 mm z podstawą zachowuje swoją geometrię tylko wtedy, gdy podstawa zostanie zaciśnięta przed wierceniem i zwolniona, gdy część osiągnie temperaturę pokojową.
 Obudowa silnika o grubych ściankach z podstawą do zastosowań wymagających dużej mocy Dzięki otworowi 260 mm i grubości ścianki 5 mm obudowa ta jest odporna na moment obrotowy i uderzenia. Prawidłowe mocowanie przed wytaczaniem oraz weryfikacja okrągłości otworu i płaskości podstawy mają kluczowe znaczenie dla zautomatyzowanego montażu. Zobacz produkt →
Uchwyty spawalnicze chronią również obudowę podczas spawania sczepnego; dobrym mocowaniem może być różnica między okrągłym otworem 0,05 mm a owalnym 0,12 mm po schłodzeniu. Kupujący powinni poprosić o raport z weryfikacji wymiarowej, który rozróżni okrągłość otworu, równoległość czoła zamka i płaskość podstawy. Do automatycznego montażu nie wystarczy już pojedyncza linia „średnica OK”.
Co te trendy w obudowach silników oznaczają dla zakupów silników?
Dla producentów silników trendy w projektowaniu obudów silników zmieniają pytania zadawane na etapie zapytania ofertowego, a nie tylko rysunek.
Możliwości procesowe dostawcy mają większe znaczenie niż strona katalogu. Obudowa ze zintegrowanymi elementami montażowymi i termicznymi niesie ze sobą ryzyko procesowe, jakiego nie stwarzał zwykły cylinder. Właśnie tam opłaca się wewnętrzny łańcuch tłoczenia, spawania, obróbki skrawaniem i obróbki powierzchni: mniej przejęć, szybsze iteracje mocowania i krótszy czas reakcji.
| Trend | Co się zmieniło | Akcja zakupowa |
| Zintegrowany montaż | Wsporniki i stopy obrobione maszynowo zgodnie z rysunkiem osprzętu | Wyślij rysunek osprzętu wraz z zapytaniem ofertowym |
| Architektura cieplna | Żebra i kanały chłodzące stają się częścią obudowy | Przejrzyj raport z symulacji termicznej przed pierwszym artykułem |
| Materiał nierdzewny | Rosną koszty spawania i obróbki | Zdefiniuj godziny działania mgły solnej i gatunek materiału |
| Węższe tolerancje | Okrągłość i równoległość kontrolowana na dużą skalę | Wymagaj danych SPC z PPAP |
Trzy prośby, które wyróżniają świadomych kupujących
- Zapytaj o kolejność obróbki, w tym o sposób mocowania oprawy podczas wytaczania.
- Poproś o raport pierwszego artykułu zawierający dane CMM przy podanej tolerancji.
- Przed wycięciem oprzyrządowania produkcyjnego poproś o wyniki testu mgły solnej lub pomiaru wilgotności.
Często zadawane pytania
Co to jest obudowa silnika?
Obudowa silnika to skorupa konstrukcyjna, która podtrzymuje zespół stojana i wirnika, chroni elementy wewnętrzne, przenosi ciepło do otaczającego powietrza i zapewnia interfejsy montażowe dla napędzanej maszyny.
Jaki materiał jest najlepszy na obudowę silnika?
Stal węglowa jest standardem dla większości silników przemysłowych ze względu na sztywność, spawalność i koszt. Stal nierdzewna staje się właściwym wyborem, gdy wymagana jest odporność na korozję, a aluminium nadaje się do zastosowań, w których waga i przewodność cieplna przewyższają koszt materiału.
Jaka tolerancja jest standardowa dla otworu obudowy silnika?
W przypadku małych i średnich silników okrągłość otworu od 0,03 do 0,05 mm i średnica otworu w granicach H7 są powszechne w bieżących przeglądach projektów. Większe obudowy o grubych ściankach często pracują z grubością od 0,05 do 0,08 mm, w zależności od procesu montażu na wcisk.
W jaki sposób trendy w projektowaniu obudów silników wpływają na czas realizacji?
Zintegrowane funkcje montażu i weryfikacja termiczna dodają etapy obróbki i kontroli, dlatego obudowa oparta na trendach zwykle zajmuje więcej czasu niż zwykła rura. Producent obudów, który wewnętrznie kontroluje tłoczenie, spawanie i obróbkę skrawaniem, może zachować większość tego wzrostu w fazie oprzyrządowania i pierwszego artykułu.
 Previous