

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Na początku tego roku europejski producent pomp odrzucił 3000 tłoczonych stalowych obudów silników po 240-godzinnym teście w mgle solnej. Na otworze stojana, szczelinach żeberek i kieszeni za przelotką kabla widoczne były czerwone linie rdzy, podczas gdy powierzchnie zewnętrzne wyglądały nieskazitelnie. Kabina lakiernicza pokryła każdą powierzchnię, którą mógł zobaczyć pistolet, i ominęła każdą powierzchnię, której nie mogła.
Rezultatem jest jednolita, ściśle związana folia, która przewyższa podkład nakładany natryskowo pod względem odporności na mgłę solną, krycia krawędzi i wykorzystania materiału. Poniższe sekcje opisują etapy procesu, liczby, które należy umieścić w zapytaniu ofertowym oraz punkty audytu oddzielające kontrolowaną linię e-powłok od zbiornika zanurzeniowego z ambicjami.
Dlaczego dla stalowych obudów silników zaleca się powlekanie elektroforetyczne?
Powłoka E jest przeznaczona do obudów silników, ponieważ korozja zaczyna się wewnątrz, a nie na zewnątrz. W otworze stojana następuje kondensacja w każdym cyklu cieplnym: silnik nagrzewa się podczas cyklu pracy, następnie chłodzi i zasysa wilgotne powietrze do wnęki obudowy. Kiedy wilgoć osiada na niepokrytym otworze, tworzy się czerwona rdza, a luźne cząstki tlenku migrują w kierunku komory łożyska i szczeliny powietrznej wirnika.
Powłoka elektroforetyczna usuwa tę podstawową przyczynę: pole elektryczne wciąga farbę do otworu, za żebra naprężające i wzdłuż szwu spawalniczego, utrzymując grubość powłoki w granicach około 5 mikronów w poprzek części. Nakładanie natrysku waha się o 20-40 mikronów pomiędzy płaskimi powierzchniami i krawędziami.
Typowa stalowa obudowa silnika o średnicy średnicy 100–160 mm jest najlepszą podstawą do kwalifikacji powłoki elektroforetycznej, ponieważ jej stosunek długości do średnicy otworu odpowiada większym ramom przemysłowym.
Czteroetapowy proces e-powłoki: od obróbki wstępnej do utwardzenia
Każda awaria powłoki elektroforetycznej – pęcherze, dziury, słaba przyczepność – wynika z jednego z czterech etapów procesu. Obudowa może przejść kontrolę wizualną, ale nadal nie sprawdzi się w praktyce, jeśli przewodność kąpieli wstępnej spadnie za jej oknem.
- Obróbka wstępna. Odtłuszczanie alkaliczne usuwa oleje do tłoczenia, a następnie płukanie przeciwprądowe i powłokę konwersyjną z fosforanu cynku lub cyrkonu. Przewodność końcowego płukania poniżej 5 mikrosiemensów/cm jest granicą akceptacji.
- Zanurzenie. Obudowa jest zanurzona w kąpieli, która w przypadku katodowej żywicy epoksydowej zawiera zazwyczaj 18–22% części stałych. Napięcie prądu stałego 150-300 V osadza warstwę; czas pod napięciem kontroluje grubość na poziomie około 1,5-2,5 mikrona na sekundę.
- Płukanie ultrafiltracyjne. Płukanki ultrafiltracyjne w obiegu zamkniętym odzyskują farbę i zmywają nieutwardzoną powłokę, nie rozpuszczając jej. Zablokowana membrana objawia się zaciekami i rosnącą przewodnością kąpieli.
- Wyleczyć. Folia sieciuje się w temperaturze 170-180°C przez 20-30 minut. Undercure pozostawia miękki film; przegrzanie powoduje kruchość polimeru.
| Scena | Kluczowy parametr kontrolny | Tryb awarii w przypadku niezgodności ze specyfikacją |
| Obróbka wstępna | Przewodność płukania końcowego poniżej 5 mikrosiemensów/cm | Słaba przyczepność, rozwarstwienie folii |
| Zanurzenie | Zawartość substancji stałych w kąpieli 18-22 procent, napięcie 150-300 V DC | Otworki, nierówna budowa filmu |
| Płukanie UF | Równowaga przepływu permeatu i ciśnienia | Zaciągane plamy, osady w wannie |
| Wyleczyć | Temperatura metalu 170-180 st. C przez 20-30 min | Miękki film lub kruchość spowodowana nadmiernym wypaleniem |
Grubość folii, standardy i to, co powinien określić kupujący
Określ minimalną grubość folii 18-25 mikronów na powierzchniach zewnętrznych, 10-15 mikronów wewnątrz otworów i sprawdź przyczepność w mgle solnej i kreskowaniu. Każdy cel poniżej jest sparowany ze swoim standardem testowym.
Te same standardy obowiązują w przypadku różnych rozmiarów. Obudowy o grubych ściankach o średnicy powyżej 260 mm wymagają mapowania folii na całej długości otworu; Kąt pochylenia na kołnierzu to miejsce, w którym błędy grubości pojawiają się jako pierwsze.
 Obudowa silnika o grubych ściankach o średnicy wewnętrznej 343 mm z podstawą i przyspawanym uchwytem do podnoszenia Zaprojektowana dla bardzo dużych silników przemysłowych, ta obudowa ma ściankę o grubości 6 mm, spawaną listwę zaciskową i stopę montażową zapewniającą stabilne wsparcie w wymagających zastosowaniach, takich jak napędy górnicze i morskie. Zobacz produkt →
| Własność | Wartość docelowa | Metoda testowa |
| Grubość suchej powłoki | 18-25 mikronów na zewnątrz; Minimalna grubość otworu 10 mikronów | Prąd wirowy zgodnie z ISO 2808 |
| Przyczepność kreskowa | Brak usuwania w odstępie 0 mm | ASTM D3359 |
| Czerwona rdza w mgle solnej | Brak czerwonej rdzy przed 240 godz | ASTM B117 |
| Twardość ołówka | Minimum 2 godziny | ASTM D3363 |
Poniższa mapa przedstawia spawaną obudowę o średnicy 140 mm na kontrolowanej katodowej linii epoksydowej:
Jeśli otwór jest obrabiany po pokryciu, wartości folii mają zerowy wpływ na tolerancje pasowania wtłaczanego. Jeśli powlekany otwór jest powierzchnią pasowania, odejmij zmierzoną warstwę od naddatku na wcisk i przeprowadź test pasowania wtłaczanego z pokrytymi próbkami.
Wybór żywicy do powłoki elektronicznej obudowy silnika: epoksydowa, akrylowa lub hybrydowa
Wybierz katodową żywicę epoksydową jako domyślną, akryl tylko wtedy, gdy istotnym wymaganiem jest stabilność koloru lub promieni UV, oraz systemy hybrydowe, gdy jedna linia musi spełniać zarówno cele antykorozyjne, jak i kosmetyczne.
Najlepsza odporność na korozję i przyczepność; dostępny tylko w kolorze czarnym i ciemnoszarym. Stosowany w około 90 procentach zastosowań w obudowach silników, ponieważ przepuszcza przez 240 godzin mgłę solną o średnicy 20 mikronów.
Lepsza trwałość promieni UV i koloru przy wyższym połysku, ale niższa odporność na korozję. Wybierany, gdy obudowa pozostaje widoczna bez powłoki nawierzchniowej, zazwyczaj w silnikach urządzeń.
Pośrednia odporność na korozję i kolor. Stosowane, gdy pojedynczy piec przetwarza mieszane części, a na linii nie można stosować dwóch chemii do kąpieli.
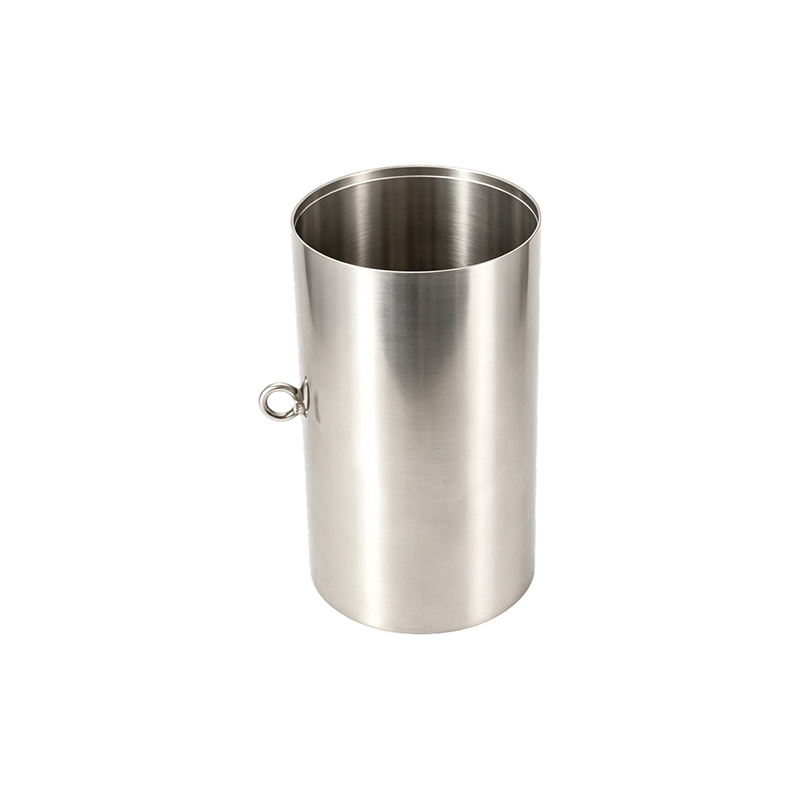
W przypadku grubych stalowych obudów silników narażonych na działanie chemikaliów i soli drogowej powłoka elektroforetyczna obudowy silnika specyfikowana jest zazwyczaj katodowa powłoka epoksydowa o grubości 25–30 mikronów, której czas działania w mgle solnej wynosi ponad 400 godzin. Silniki pomp do pracy na mokro z obudowami z rur stalowych podlegają tej samej zasadzie; korpus tuby nie ma ostrych krawędzi, dzięki czemu folia pozostaje jednolita na obwodzie.
 Obudowa silnika o grubych ściankach i średnicy wewnętrznej 127 mm z rur stalowych Precyzyjnie wykonana z bezszwowych rur stalowych o grubości ścianki 7,9 mm, obudowa ta zapewnia doskonałą sztywność konstrukcyjną i odporność na zmęczenie, idealną do zastosowań przemysłowych wymagających dużej wytrzymałości, wymagających trwałości i wytrzymałości na skręcanie. Zobacz produkt →
Powłoka elektroforetyczna a malowanie proszkowe: jakie zmiany dla kupującego
E-coat wygrywa pod względem pokrycia wewnętrznego i jednolitości folii; proszek wygrywa pod względem budowy powłoki zewnętrznej, odporności na uderzenia i zakresu kolorów. W obudowach silników te dwa elementy są często łączone.
- Zanurzenie reaches every internal cavity
- Folia 15-25 mikronów, jednolita w zakresie 5 mikronów
- Doskonałe pokrycie krawędzi i spoin
- Wykorzystanie materiału w około 95 procentach
- Wąska gama kolorystyczna: czerń i ciemnoszary
- Spray, tylko w zasięgu wzroku
- Folia 60-120 mikronów zapewniająca odporność na uderzenia
- Gruba, wytrzymała powierzchnia zewnętrzna
- Nadmierne natryskiwanie zmniejsza wydajność
- Szeroka gama kolorów i faktur
Typowym wzorem jest warstwa bazowa e-powłoki plus proszkowa powłoka nawierzchniowa na odsłoniętej powierzchni zewnętrznej: otwór zostaje objęty pełną ochroną przed korozją, a powierzchnia zewnętrzna otrzymuje grubsze, odporne na zarysowania i dopasowane kolorystycznie wykończenie.
Audyt linii e-lakierów dostawcy przed złożeniem zamówienia
Kontroluj wannę, a nie broszurę. Poproś o dzienniki miareczkowania, zapisy przewodności i mapy filmów z ostatnich 30 dni produkcji; traktuj pojedyncze świadectwo mgły solnej jako dokumentację, a nie dowód.
Producent taki jak Jiangsu Yufeng Electric Co., Ltd., który realizuje cały proces, od formowania stali po obróbkę powierzchniową w jednym zakładzie, może udokumentować historię kąpieli i obróbki wstępnej z każdego dnia produkcyjnego.
- Dzienniki chemii obróbki wstępnej: zapisy stężenia fosforanów lub cyrkonu oraz zapisy osadu
- Przewodność płukania końcowego poniżej 5 mikrosiemensów/cm
- Wykreślono zawartość substancji stałych w kąpieli, pH, temperaturę i przewodność dla ostatnich 30 zmian
- Mapy grubości folii na obudowach produkcyjnych, z odczytami otworów i żeber
- Profil temperatury utwardzania: nastawa, prędkość taśmy i zapisy temperatury metalu
- Raporty dotyczące mgły solnej i przyczepności z tej samej chemii kąpieli, w której działają Twoje części
Kontrolowana linia utrzymuje grubość folii Cpk powyżej 1,33. Niekontrolowane wahania linii o 10 mikronów lub więcej pomiędzy partiami, a wahania te bezpośrednio korelują ze zwrotami gwarancyjnymi w przypadku pracy w środowisku wilgotnym lub podczas mycia.
Często zadawane pytania
Jak długo powłoka elektroforetyczna chroni obudowę silnika?
W pomieszczeniach zamkniętych katodowa powłoka epoksydowa o grubości 20–25 mikronów na odpowiednio przygotowanej stalowej obudowie zapobiega czerwonej rdzy przez ponad 240 godzin według ASTM B117 i przez lata w pomieszczeniach zamkniętych. Praca na zewnątrz lub zmywanie wymaga grubszej warstwy lub proszkowej powłoki nawierzchniowej.
Czy powłoka elektroniczna wpływa na tolerancje wtłaczania otworu stojana?
Jeśli otwór zostanie poddany obróbce mechanicznej po pokryciu, powłoka elektroniczna nie ma wpływu na pasowanie. Jeśli powlekany otwór jest powierzchnią pasowania, odejmij warstwę 10-15 mikronów od naddatku na wcisk i przeprowadź test pasowania na wcisk z pokrytymi próbkami.
Czy e-powłokę można nakładać na obudowy silników ze stali nierdzewnej?
Powłoka elektroniczna przylega do stali nierdzewnej po wstępnej obróbce, ale rzadko jest stosowana w obudowach silników ze stali nierdzewnej 304, ponieważ metal jest już odporny na korozję. Stosuje się go tylko wtedy, gdy wymagana jest izolacja galwaniczna, kolor lub jednolite wykończenie.
Co e-powłoka zwiększa koszt stalowej obudowy silnika?
W przypadku obudowy o średnicy 100–160 mm powłoka e-coat zwiększa koszt części o 3–8 procent, w zależności od objętości, grubości folii i tego, czy linia działa we własnym zakresie. Zużycie materiału w pobliżu 95 procent utrzymuje się poniżej poziomu podkładu nanoszonego natryskowo.
 Previous