

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Ciągniony stalowy płaszcz o wewnętrznej średnicy 140 mm może opuszczać linię prasy co kilka sekund i to tempo jest głównym powodem, dla którego producenci urządzeń i silników przemysłowych wybierają ciągłe tłoczenie obudowy silnika w swoich programach o największej objętości. Zamiast przesuwać półfabrykaty pomiędzy niezależnymi prasami, ciągła linia podaje zwinięty pasek przez wielostanowiskową matrycę progresywną, gdzie wykrawanie, ciągnienie, przerysowywanie, przebijanie i przycinanie przebiegają w ramach jednej skoordynowanej sekwencji. Dla zespołu zakupowego ten wybór decyduje o koszcie na część, niezawodności dostawy i tym, czy dziesięciotysięczna obudowa ma takie same wymiary jak pierwsza z narzędzia.
Na czym właściwie polega ciągłe tłoczenie obudowy silnika
Ciągłe stemplowanie jest problemem w choreografii, zanim stanie się problemem siły. Prasa dostarcza tonaż, ale układ pasków, system podawania i stacje matryc decydują o tym, czy obudowa wyjdzie okrągła, prosta i powtarzalna z dużą prędkością. Każda stacja wykonuje jedną operację, a pasek nośny łączy je ze sobą, dzięki czemu nic nie dryfuje pomiędzy trafieniami.
W przypadku typowej pracy mieszkaniowej stacje rozkładają się w następujący sposób:
Tolerancje i rozmiary okien, które można realistycznie utrzymać
Dobrze utrzymana linia progresywna utrzymuje wahania średnicy wewnętrznej do kilku setnych milimetra, gdy w matrycy wbudowana jest stacja wymiarowania lub prasowania, a obrobione maszynowo gniazda łożysk mogą jeszcze bardziej zaostrzyć krytyczne wymiary. Jednak kupujący powinni najpierw sprawdzić nie tabelę tolerancji, ale okno rozmiarów, ponieważ trasa formowania wyznacza granice przed wycięciem jakiegokolwiek oprzyrządowania.
Głębokie tłoczenie z arkusza pozwala ekonomicznie pokryć małe i średnie korpusy, dlatego większość programów napędowych do urządzeń i urządzeń przemysłowych znajduje się w tym oknie. Cięższe ściany i większe średnice idą w kierunku konstrukcji rurowej lub prefabrykowanej. Aby uzyskać szersze ramy decyzji o zakupie, nasze stalowa obudowa silnika przewodnik przechodzi przez pełną logikę selekcji.
| Trasa produkcyjna | Typowe okno identyfikacyjne | Ściana i konstrukcja | Najlepsze dopasowanie |
| Rysowana stalowa skorupa na linii progresywnej | 29,6 do 160 mm | Ściana z blachy; podstawy, wsporniki lub elementy elastyczne przyspawane | Silniki napędowe do urządzeń i przemysłu |
| Skorupa ciągniona ze stali nierdzewnej 304 | 139 do 180 mm | Ściana z blachy odpornej na korozję | Płyn do mycia, jedzenie i sprzęt outdoorowy |
| Obudowa stalowa o grubych ściankach z podstawą | 260 do 343 mm | Gruba ściana ze spawaną podstawą | Duży sprzęt przemysłowy i specjalny |
| Obudowa z rur stalowych | 113 do 127 mm | Gruba ściana wykonana z rury | Sprzęt o dużym obciążeniu i specjalny |
 Cienkościenna stalowa obudowa silnika o średnicy ID 82,4 mm ze spawanymi pokrywami końcowymi Obudowa ze stali ciągnionej o grubości 1,0 mm z przyspawanymi pokrywami końcowymi, zintegrowanymi gniazdami łożysk i osiowym odpowietrzeniem zapewniającym chłodzenie. Pasuje do małych i średnich okien powłoki artykułu do ręcznych, lekkich zastosowań silnikowych. Zobacz produkt →
Gdzie wygrywa ciągłe tłoczenie obudowy silnika, a gdzie nie
Ciągłe tłoczenie wygrywa pod względem objętości, powtarzalności i kosztu w przeliczeniu na część, a traci na elastyczności i bardzo grubych ściankach. Wybierz złą drogę, a objawy będą przewidywalne: oprzyrządowanie, które nigdy nie osiągnie progu rentowności lub ściany pękają niezależnie od tego, jak dostrojony jest uchwyt do blanku.
- Roczny wolumen jest sześciocyfrowy, a konstrukcja pozostaje stabilna we wszystkich latach modelowych.
- Wewnętrzna średnica skorupy znajduje się wewnątrz wyciągniętego okna skorupy i wynosi około 29,6 do 160 mm.
- Koszt w przeliczeniu na część i spójność między partiami przewyższają budżet na narzędzia.
- Wsporniki, podstawy i obrobione maszynowo siedzenia zostaną wykończone we własnym zakresie po wytłoczeniu.
- Objętości są niskie lub geometria wciąż zmienia się pomiędzy wersjami.
- Ściany są ciężkie, a średnice duże, poza tym, co dobrze radzi sobie z głębokim tłoczeniem.
- Profil lepiej dopasowuje się do konstrukcji rurowej niż blacha.
- Szybkość prototypu ma większe znaczenie niż koszt jednostkowy przy pierwszych zamówieniach.
 Bezszwowa stalowa obudowa silnika o grubości ID 127 mm Obudowa ta, wykonana z bezszwowych rur stalowych o ściance 7,9 mm, wytrzymuje wysoki moment obrotowy i wibracje tam, gdzie nie jest to możliwe w przypadku blachy ciągnionej. Pasujący przykład dla tezy artykułu o konstrukcjach grubościennych wykraczających poza granice głębokiego tłoczenia. Zobacz produkt →
Pięć wad, które powodują złomowanie obudów i jak linie walczą
Prawie każda kontrola dotycząca złomu na linii mieszkaniowej kończy się na tych samych pięciu podejrzanych i wszyscy są kontrolowani na poziomie matrycy i paszy, a nie wychwytywani podczas kontroli końcowej.
- Marszczenie kołnierza: docisk pustego uchwytu i geometria ściegu ściągającego utrzymują kołnierz na płasko; gdy żelazo wbije się w ścianę, skorupa staje się złomem.
- Rozdzieranie promienia stempla: stopień ciągnienia jest zbyt agresywny dla materiału, więc rozwiązaniem jest kolejna stacja przerysowania lub mniejszy promień.
- Kolczyki na obręczy: anizotropia arkusza unosi uszy pod stałym kątem, więc plan matrycy dodaje naddatek na przycinanie, a felga jest czyszczona.
- Sprężynowanie i owalność po przycięciu: geometria matrycy jest kompensowana, a stacja ostatecznego wymiarowania przywraca okrągłość na średnicy wewnętrznej.
- Łuszczenie się powłoki na taśmie ocynkowanej: ciasne zagięcia posuwu i wykruszanie warstwy cynku przez tarcie matrycy, dzięki czemu promień posuwu i smarowanie są kontrolowane.
Kiedy grubość ściany przekracza granicę, którą wygodnie obsługuje rysunek, uczciwą odpowiedzią jest zmiana trasy, a nie wymuszanie arkusza; nasz produkcja obudów silników z rur stalowych przewodnik szczegółowo omawia tę ścieżkę.
Jak zakwalifikować dostawcę obudów do ciągłego tłoczenia
Oceniaj łańcuch procesu, a nie cenę jednostkową. Dostawca, który zleca matrycę lub obróbkę, przekazuje najbardziej krytyczne zmienne osobie, której nie można skontrolować, a różnica cenowa zwykle pojawia się ponownie w postaci problemów z transportem, czasem realizacji i tolerancją.
- Własna inżynieria matryc: zapytaj, kto projektuje, wycina i naprawia matrycę progresywną oraz jak szybko można odbudować zużytą stację.
- Możliwości prasy i podawania: tonaż, rozmiar złoża i system podawania serwomechanizmu decydują o tym, jakie rozmiary pocisków mogą pracować z dużą szybkością.
- Kompletny łańcuch wtórny: spawanie podstaw i wsporników, obróbka powierzchni czołowych i gniazd łożysk oraz obróbka powierzchni pod jednym dachem eliminują przesunięcia, które wpływają na tolerancję stosu.
- Kontrola za prasą: okrągłość, grubość ścianek i certyfikacja materiału sprawdzane odpowiednimi przyrządami, a nie tylko suwmiarką.
- Dowody ilościowe: rzeczywista wydajność, lata procesu i możliwa do sprawdzenia baza klientów.
Własny zakład wykonuje tłoczenie, automatyczne spawanie, obróbkę skrawaniem i obróbkę powierzchni w jednym procesie. Jiangsu Yufeng Electric Co., Ltd. od 40 lat koncentruje się na produkcji obudów silników, wspiera programy dla klientów za pomocą zespołu inżynierów mającego średnio ponad 20-letnie doświadczenie i dostarcza ponad pięć milionów obudów rocznie do ponad 50 producentów silników. Obudowy takie jak nasza obudowa o średnicy 140 mm z dwoma przyspawanymi wspornikami pokazują, jak tłoczenie i spawanie wtórne łączą się w jeden produkt.
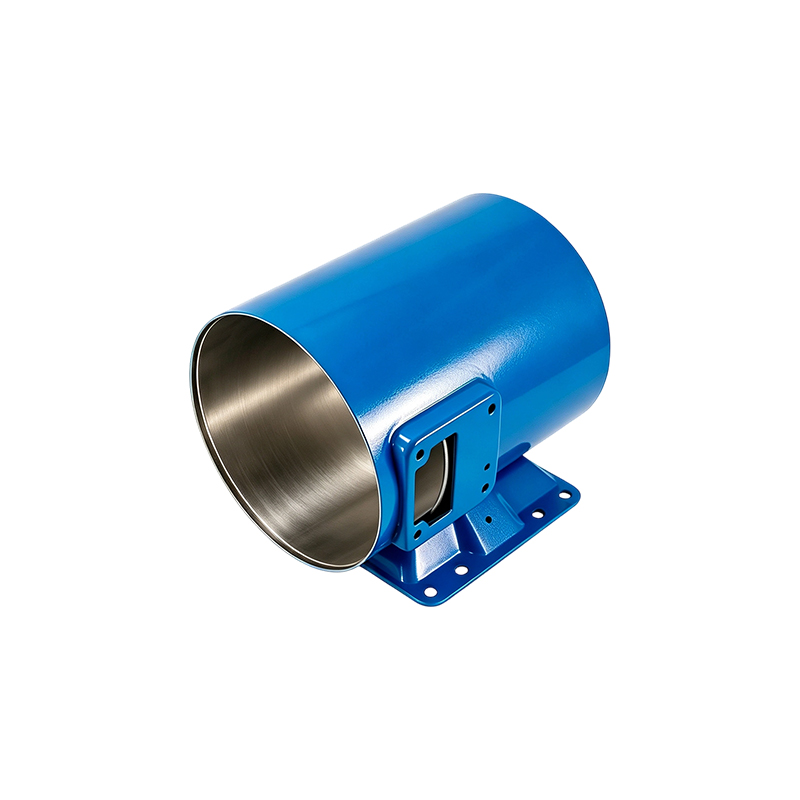
 Stalowa obudowa silnika ID 140 mm z dwoma spawanymi wspornikami Ciągniona stalowa obudowa z fosforanowanym wykończeniem malowanym proszkowo, uszczelnionymi gwintami dławika kablowego i dwoma przyspawanymi wspornikami montażowymi. Ilustruje to tezę artykułu dotyczącą łączenia tłoczenia i spawania wtórnego w jeden produkt. Zobacz produkt →
Często zadawane pytania
Jaki zakres rozmiarów pasuje do ciągłego tłoczenia obudowy silnika?
Na naszych liniach ciągnione blachy mają średnicę wewnętrzną od około 29,6 mm do 160 mm. Co więcej, grubość ścianki i tonaż prasy popychają prace w stronę konstrukcji grubościennych lub rurowych, które produkujemy w średnicach wewnętrznych do 343 mm.
Czym różni się tłoczenie ciągłe od tłoczenia transferowego?
W przypadku ciągłego tłoczenia pasek przenosi część przez każdą stację w jednej matrycy. W procesie tłoczenia transferowego poszczególne części przemieszczane są pomiędzy oddzielnymi matrycami za pomocą palców lub robotów. Linie ciągłe działają szybciej na część; Linie transferowe obsługują głębsze losowania i większe muszle.
Jakie materiały najlepiej sprawdzają się w przypadku tłoczonych obudów?
Stal walcowana na zimno jest standardem w przypadku korpusów urządzeń i obiektów przemysłowych. Stal nierdzewna 304 nadaje się do środowisk myjących i korozyjnych, a taśma ocynkowana dobrze się sprawdza, gdy promień podawania i smarowanie są kontrolowane w celu ochrony powłoki.
Jakiej tolerancji należy się spodziewać na średnicy wewnętrznej?
W przypadku wymiarowania lub prasowania wbudowanego w matrycę progresywną należy spodziewać się kontroli średnicy wewnętrznej w zakresie kilku setnych milimetra. Tam, gdzie projekt silnika wymaga więcej, obróbka po tłoczeniu powoduje ustawienie gniazd łożysk i powierzchni czołowych do ostatecznych wymiarów.
 Previous