

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Poluzuj śruby mocujące na silniku, który wibruje podczas uruchamiania i wsuń szczelinomierz pod każdą stopę. Jeśli jedna stopa otworzy się o 0,05 mm lub więcej, rama ugina się przy każdym dokręceniu śrub, a otwór podtrzymujący łożysko traci wraz z tym okrągłość. Jest to odkształcenie obudowy silnika w jego najczęstszej postaci pola i rzadko jest to wina samego silnika: wynik został przesądzony wcześniej na prasie ciągnącej, urządzeniu spawalniczym i wytaczarce.
W tym artykule omówiono, skąd bierze się deformacja obudowy, dlaczego kilka setnych milimetra decyduje o żywotności silnika oraz jakie wybory konstrukcyjne i procesowe uniemożliwiają wytłoczenie stalowej obudowy przed wytłoczeniem podczas końcowego montażu.
Co właściwie oznacza deformacja obudowy silnika
Odkształcenie obudowy silnika to każde odejście obudowy od zamierzonej geometrii i występuje w dwóch postaciach, które zachowują się bardzo odmiennie po zmontowaniu silnika.
Odkształcenie obudowy silnika: każde mierzalne odchylenie obudowy silnika od określonej geometrii, w tym okrągłość otworu, koncentryczność wręgu, płaskość kołnierza i współpłaszczyznowość stopy, spowodowane naprężeniami produkcyjnymi, obciążeniami montażowymi lub warunkami pracy.
Rozróżnienie, które ma znaczenie w praktyce, to sprężystość i plastyczność. Odkształcenie sprężyste zanika, gdy obciążenie znika; odkształcenie plastyczne zostaje zablokowane. Po obróbce mechanicznej obudowa może mieć idealne wymiary, a po wciśnięciu stojana nadal może być nieokrągła, ponieważ pasowanie wciskowe powoduje trwałe, trójpłatkowe skurczenie otworu.
Elastyczny
Regeneruje się po zwolnieniu obciążenia. Typowe przypadki: miękkie zginanie stopy pod obciążeniem śruby, nacisk mocowania podczas obróbki, wzrost temperatury podczas pracy.
Ukryty koszt: w czasie trwania zniekształca pierścień zewnętrzny łożyska i przesuwa szczelinę powietrzną.
Plastik
Stałe. Typowe przypadki: wspawana owalność, ciągniona sprężyna zwrotna, skurcz otworu w wyniku nadmiernego pasowania stojana.
Ukryty koszt: błąd pozostaje przez cały okres eksploatacji silnika i nie można go usunąć.
Cztery etapy, w których odkształcenie obudowy silnika przedostaje się do części
Odkształcenie wchodzi do stalowej obudowy w czterech punktach: ciągnienia, spawania, obróbki i montażu. Każdy z nich pozostawia inny podpis na otworze i każdy ma sprawdzony środek zaradczy.
Głębokie tłoczenie pozostawia naprężenia szczątkowe, a skorupa powraca do kształtu owalnego w miarę rozluźniania się materiału, zwykle od 0,10 do 0,25 mm całkowitego odczytu wskaźnika. Spawane stopy, wsporniki i skrzynki zaciskowe zwiększają ciepło i powściągliwość; nieostrożna sekwencja wygina ramę lub wyciąga otwór z zaokrąglenia o 0,15 do 0,40 mm. Obróbka wpływa na działanie sił skrawania i mocowania na cienkich ściankach, dlatego też obróbka wykończeniowa i strategia mocowania mają większe znaczenie niż oznaczenie tolerancji. Montaż to ostatni punkt wejścia: pasowanie wciskowe stojana kurczy otwór, a nierówne stopy wyginają ramę pod obciążeniem śrub.
| Scena | Typowy podpis | Typowa wielkość (TIR) | Środek zaradczy pierwszej linii |
| Głęboki rysunek | Skorupa owalna ze sprężyny | 0,10 do 0,25 mm | Projekt matrycy i kontrola uchwytu półfabrykatu |
| Spawanie | Otwór owalny i kokarda oprawy | 0,15 do 0,40 mm | Sekwencja symetryczna i sztywne mocowania |
| Obróbka | Ugięcie cienkościenne pod zaciskami | 0,02 do 0,10 mm | Wykończenie otworu na końcu, miękkie szczęki |
| Montaż | Zwężenie otworu trójpłatowego | 0,02 do 0,06 mm | Prawidłowa interferencja i odpowiednia ściana |
Notatka z piętra sklepu
Obudowy znudzone na gotowo po całym spawaniu stale utrzymują okrągłość kilka razy mocniej niż panewki znudzone przed przyspawaniem ich łap. Sekwencja zapewnia większą dokładność niż kiedykolwiek będzie możliwe w przypadku bardziej rygorystycznych objaśnień dotyczących tolerancji.
Dlaczego kilka setnych milimetra decyduje o żywotności silnika
Małe błędy geometrii przekładają się bezpośrednio na straty elektryczne i mechaniczne, ponieważ szczelina powietrzna jest wąska, a pasowanie łożyska precyzyjne.
Mały lub średni silnik zazwyczaj pracuje ze szczeliną powietrzną o szerokości od 0,25 do 0,5 mm, a praktyka wyrównywania utrzymuje mimośrodowość statycznej szczeliny powietrznej w pobliżu 10 procent szczeliny lub mniej. Nieokrągły otwór wypycha stojan i wirnik poza środek, powodując niezrównoważone przyciąganie magnetyczne, wibracje i hałas. Mechanicznie zniekształcona oprawa rozkłada naprężenia nierównomiernie wokół zewnętrznego pierścienia łożyska; pod ciągłym dużym obciążeniem pierścień odkształca się, nagrzewa się i wcześnie ulega zmęczeniu. Naprawy w terenie rutynowo wiążą hałas łożyska z wygiętą ramą lub miękką stopą, a nie z samym łożyskiem.
0,25-0,5 mm
Typowa szczelina powietrzna w małych i średnich silnikach
10%
Wspólny sufit dla mimośrodu statycznej szczeliny powietrznej
0,05 mm
Miękki ogranicznik stopy, zanim obciążenie śruby wygnie ramę
0,02 mm
Docelowa okrągłość na wykończonej obudowie
Okrągłość otworu w procesie, otwór 120 mm, ścianka 1,5 mm
Jak producenci kontrolują deformację obudowy silnika w obudowach stalowych
Kontrola deformacji odbywa się w trzech miejscach: konstrukcji, sekwencji procesu i weryfikacji. Obudowa zaprojektowana na sztywno, spawana w odpowiedniej kolejności i wytaczana na końcu pozostaje okrągła; odwrotna kolejność rzadko wraca do normy.
Struktura jest na pierwszym miejscu, ponieważ sztywność na zginanie rośnie stromo wraz z grubością ściany. W związku z tym ramy o dużym obciążeniu przechodzą od cienkościennych skorup do konstrukcji o grubych ścianach z pełną podstawą:
 Średnica wewnętrzna 260 Obudowa silnika o grubych ściankach z podstawą Obudowa silnika o grubych ściankach ze stali ma średnicę wewnętrzną 260 mm, wysokość 360 mm i grubość materiału 5 mm, co zapewnia wyjątkowo wysoką... Zobacz produkt →
Konstrukcja oparta na rurach idzie dalej w tym samym kierunku. Półfabrykat z bezszwowej rury stalowej zaczyna się od zaokrąglenia, więc przed wytaczaniem wykończeniowym potrzeba mniej korekt. Nasz Przewodnik po produkcji obudowy silnika z rur stalowych dla kupujących przechodzi tę trasę krok po kroku, uwzględniając wybór ścian i oczekiwania dotyczące tolerancji.
 Obudowa silnika o grubych ściankach, średnica wewnętrzna 127 Obudowa silnika jest precyzyjnie wykonana z wysokiej jakości rur stalowych bez szwu. Dzięki wewnętrznej średnicy 127 mm i grubości ścianki 7,9 mm zapewnia zarówno precyzję... Zobacz produkt →
Wywierć otwór na końcu, sprawdź na okrągło, a pozostała część procesu chroni geometrię, za którą już zapłaciłeś.
- Spawaj zanim zaczniesz wiercić. Obróbka wykańczająca następuje po każdym etapie obróbki cieplnej, podczas spawania otwór jest zaokrąglony w sztywnym uchwycie.
- Uwolnij stres tam, gdzie to się liczy. Symetryczne sekwencje spawania i, w przypadku ciężkich profili, odprężanie przed końcowym cięciem.
- Zaciśnij delikatnie. Miękkie szczęki i wielopunktowe podparcie zapobiegają pękaniu cienkich ścianek podczas obróbki.
- Zmierz okrągłość, a nie tylko średnicę. Kontrola miernika powietrza lub korka na kilku głębokościach osiowych pozwala wykryć owalność, którą dwupunktowy mikrometr odczytuje jako dobrą.
Co określić i sprawdzić, zanim obudowy dotrą do Twojej linii
Umieść geometrię i metodę pomiaru w specyfikacji zakupu, a następnie sprawdź oba podczas kontroli przychodzącej. Dwóch nabywców zamawiających tę samą część nominalną może zobaczyć bardzo różne wyniki w terenie, w zależności od tego, co faktycznie kontroluje rysunek.
Określ okrągłość otworu jako całkowity odczyt wskaźnika, zazwyczaj od 0,02 do 0,03 mm w przypadku otworów obrobionych maszynowo, oraz współpłaszczyznowość stopy w granicach 0,05 mm. Nazwij metodę pomiaru na rysunku: miernik powietrza lub pomiar współrzędnych na trzech głębokościach osiowych, a nie pojedyncza kontrola średnicy w dwóch punktach. Następnie przeprowadź cztery praktyczne kontrole każdej partii:
- Zmierz okrągłość otworu na trzech głębokościach osiowych i zapisz odczyty.
- Sprawdź współpłaszczyznowość stopy na płycie powierzchniowej przy nieobciążonej obudowie.
- Na próbę naciśnij stojan i zapisz krzywą siły; rosnące flagi kolcowe niosły ze sobą ryzyko skurczenia się.
- Podczas montażu sprawdź, czy każda stopa znajduje się w odległości 0,05 mm przed ostatecznym momentem dokręcenia.
Na równą uwagę zasługuje konstrukcja montażowa, gdyż wsporniki i elementy elastyczne decydują o sposobie obciążenia ścieżki do ramy. Obudowa z zaprojektowanymi punktami elastycznymi pochłania naprężenia montażowe zamiast przekazywać je do otworu:
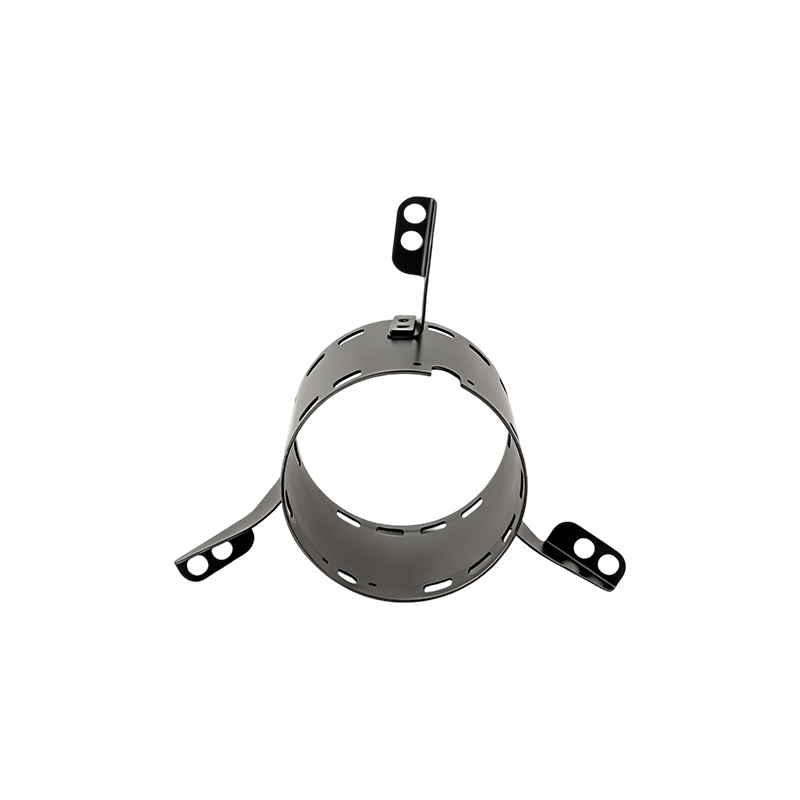 Obudowa silnika ze stali nierdzewnej o średnicy wewnętrznej 120 z trzema elastycznymi wspornikami Ta stalowa obudowa silnika ma precyzyjnie zaprojektowaną konstrukcję o średnicy wewnętrznej 120 mm, wysokości 105 mm i grubości ścianki 1,5 mm, co zapewnia kompaktową... Zobacz produkt →
Jeśli w grę wchodzi kilka konstrukcji, porównaj opcje ścian, podstaw i wsporników w ramach standardu gama stalowych obudów silnika przed zablokowaniem rysunku.
Traktuj okrągłość jako wynik procesu, a nie życzenie rysunkowe. W Jiangsu Yufeng Electric Co., Ltd. tłoczenie, spawanie, obróbka i kontrola przebiegają w jednym zakładzie, co sprawia, że kontrola sekwencji jest możliwa do wyegzekwowania i zapobiega ryzyku deformacji na linii.
Często zadawane pytania dotyczące deformacji obudowy silnika
Czy można naprawić zdeformowaną obudowę silnika?
Przyczyny sprężystości mogą: podkładki podkładkowe i ponowne dokręcenie po kolei zwykle usuwają miękkie zniekształcenia stopy. Plastyczne odkształcenie otworu zwykle wymaga ponownej obróbki lub wymiany, ponieważ otwór odbiegający od okrągłości o więcej niż kilka setnych milimetra będzie działał na pierścieniu zewnętrznym łożyska przez resztę żywotności silnika.
Czy grubsza ściana zawsze zatrzymuje deformację?
Grubość bardzo pomaga, ponieważ sztywność zginania skaluje się mniej więcej z sześcianem grubości ścianki, ale nie usprawiedliwia to złej praktyki. Gruba obudowa zespawana w niewłaściwej kolejności lub niedbale zaciśnięta może nadal nie być okrągła. Konstrukcja o grubych ściankach i rurach zapewnia pełne korzyści tylko w połączeniu z sekwencją spawania i wytaczaniem wykańczającym.
Czy deformacja zawsze jest winą producenta obudowy?
Nie. Miękkie stopy montażowe, zbyt mocne dokręcenie śrub montażowych, naprężenia rur i cykle termiczne – wszystkie odkształcają się obudowy, które opuściły fabrykę zgodnie ze specyfikacją. Dlatego też w procesie montażu należy sprawdzać miękkie stopy i dlatego sprawdzanie okrągłości na wejściu ma znaczenie po obu stronach.
Która konstrukcja jest najlepiej odporna na odkształcenia?
W przypadku ram o dużych obciążeniach i większych ram, obudowy ze stali o grubych ściankach i obudowy rurowe najlepiej utrzymują geometrię, a wersje ze stali nierdzewnej 304 zapewniają tę samą sztywność tam, gdzie wymagana jest również odporność na korozję. Dopasuj konstrukcję do ścieżki obciążenia, zamiast kupować samą grubość.
 Previous